この記事で分かること
人力飛行機のカーボンプロペラについて、雌型のCAD設計から製作までの工程をまとめています。
- AutoCADでリブ形状を整え、Fusionで雌型をモデリングする流れ
- 3Dプリントする型の分割と、記事で使用する材料
- 型の組立・表面処理から外皮の成形・仕上げまで
1.カーボンプロペラ雌型設計
プロペラの正圧面側と負圧面側の雌型を設計します。
AutoCAD
①各リブを設計迎角に回転する。桁中心を選択し、ROTATEする。
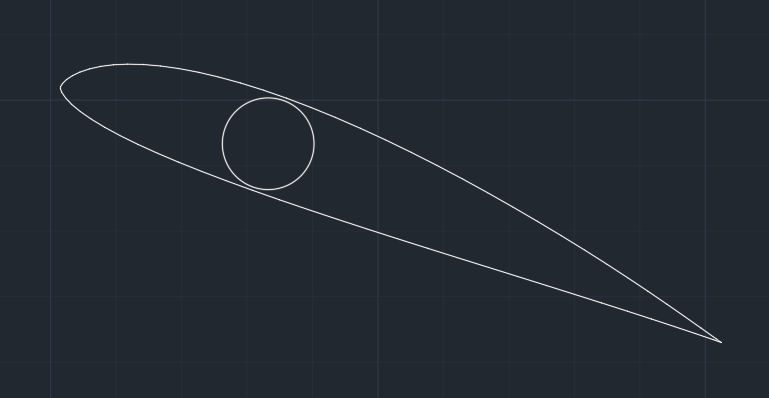
図1-①-1 設計迎角に回転したリブ
②迎角を付けた各リブを雌型書き用治具に移動する。雌型書き用治具の円中心にリブの桁中心を合わせる。上下の溝に関しては、接合時の位置を合わせるようのアルミ棒を通すため設けています。
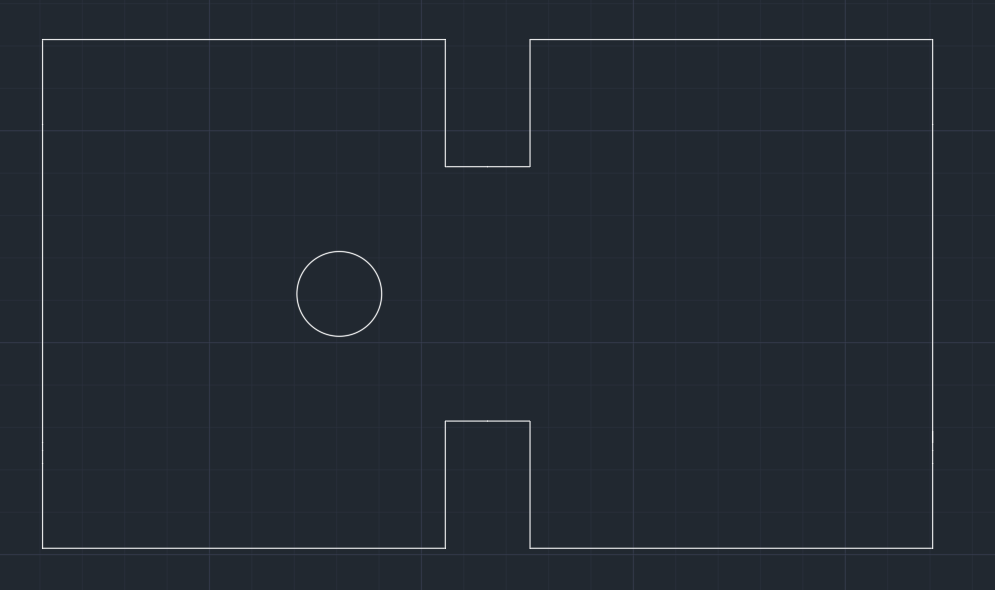
図1-②-1 雌型書き用治具
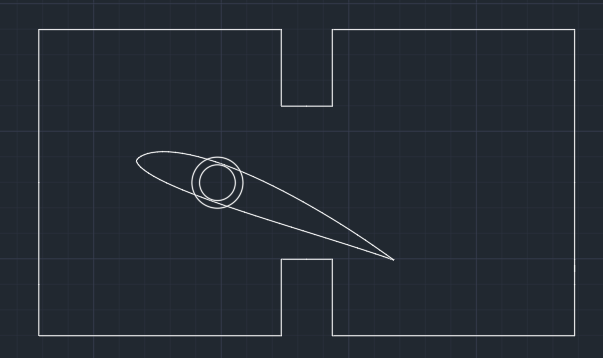
図1-②-2 迎角を付けた各リブを雌型書き用治具に移動した様子
③リブの前縁後縁から横に水平線を引く。
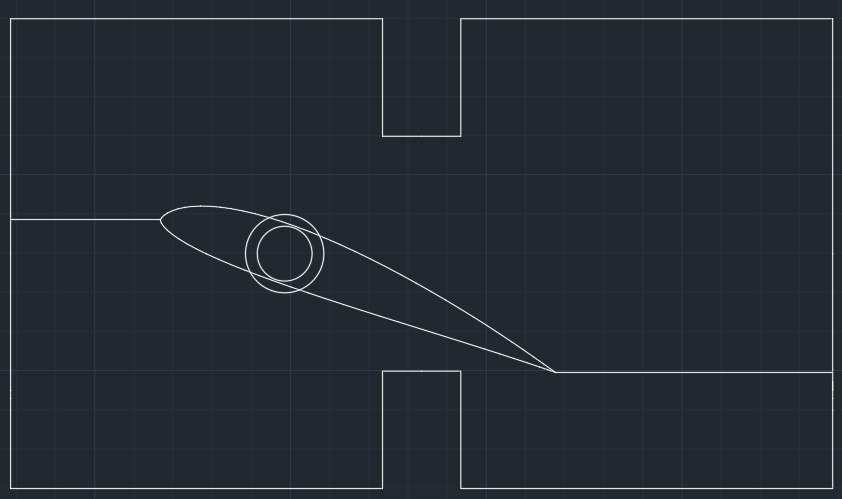
図1-③-1 リブの前縁後縁から横に水平線を引いた様子
④真ん中の円2つを消し、前縁後縁から引いた水平線を基準に上面と下面に分ける。上面(図1-④-1)は右上を基準に180回転して、左下を選択して0,0に移動してあげる。下面(1-④-3)は左下を選択して0,0に移動してあげる。そしたらDXFで保存します。
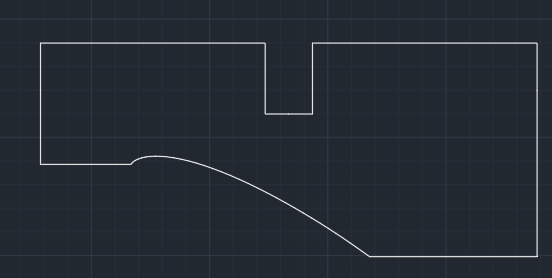
図1-④-1 上面だけ残した様子
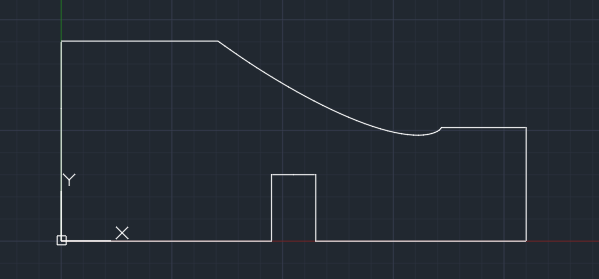
図1-④-2 原点(0,0)に移動した上面雌型
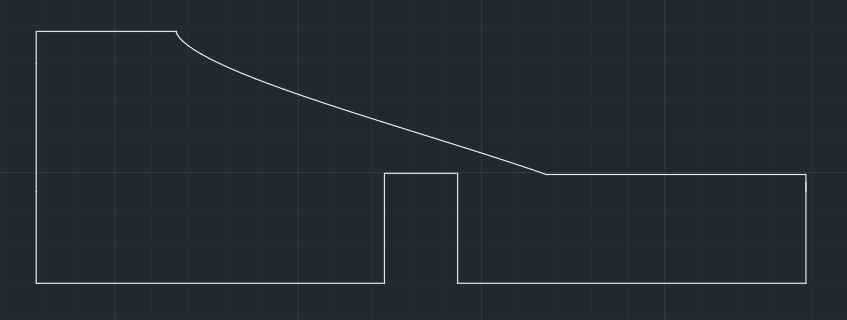
図1-④-3 下面だけ残した様子
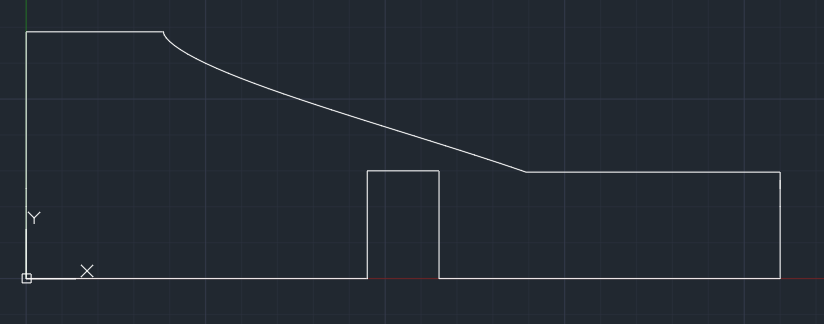
図1-④-4 原点(0,0)に移動した下面雌型
Fusion
⑤原点からリブ間距離に合わせてオフセット平面を置いていく。
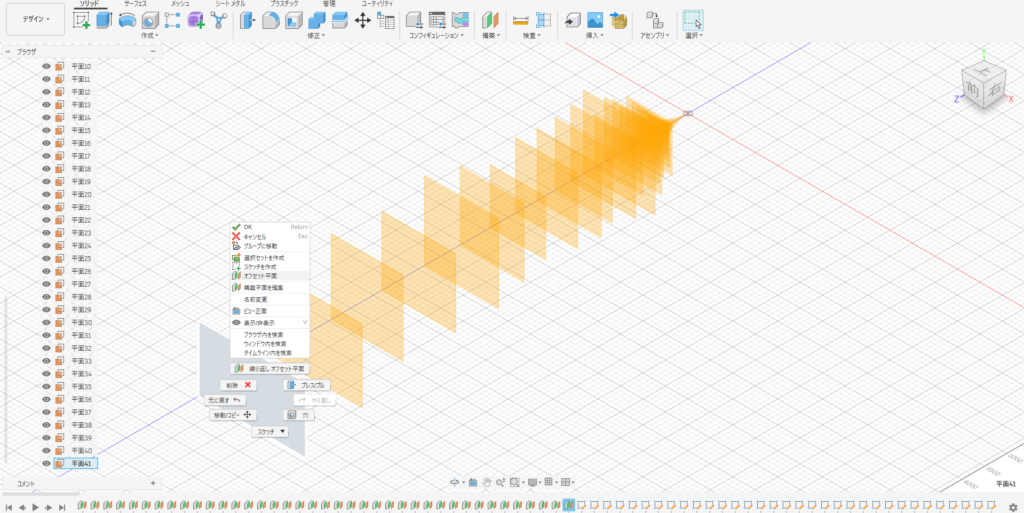
図1-⑤-1 リブ間距離に合わせて置いたオフセット平面
⑥各平面に先程AutoCADで作った雌型DXFファイルを読み込ませます。
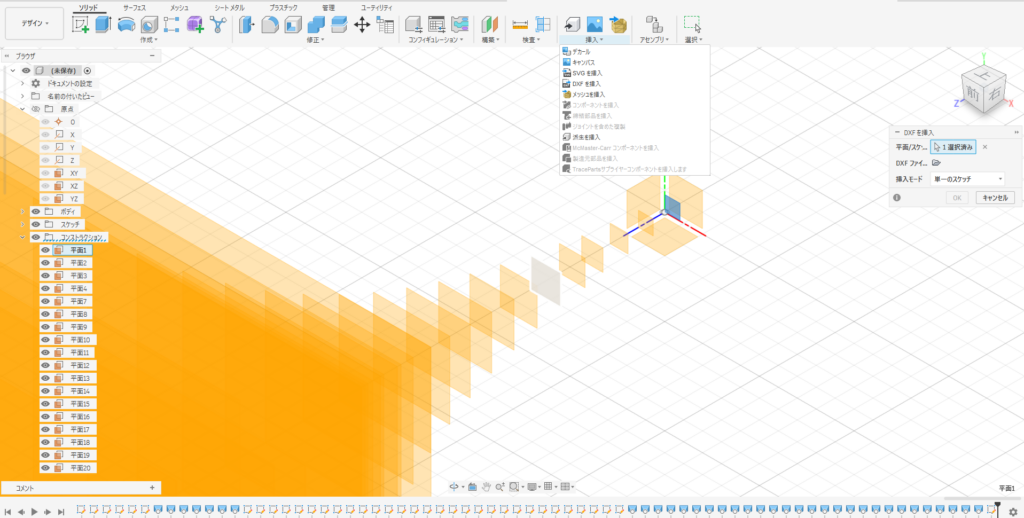
図1-⑥-1 DXFファイル読み込む場所
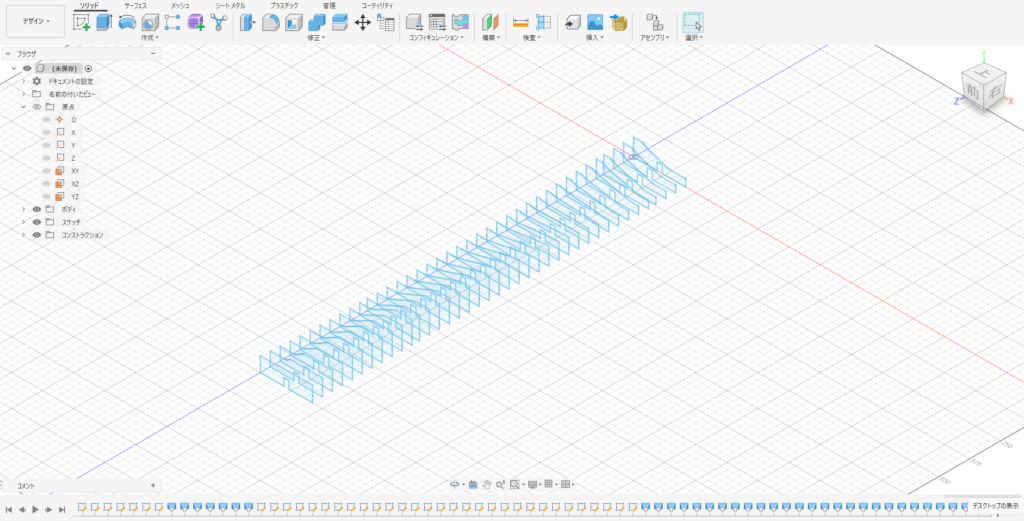
図1-⑥-2 全ての平面に雌型DXFファイルを読み込んだ様子(平面あると邪魔だったので見えなくした)
⑦各リブの前縁後縁をフィット点スプラインで結んであげる。
⚠一つずつ繋げてあげないと上手く繋がらないので注意(例えばNo.1とNo.2の前縁同士・後縁同士、No.2とNo.3の前縁同士・後縁同士…)。
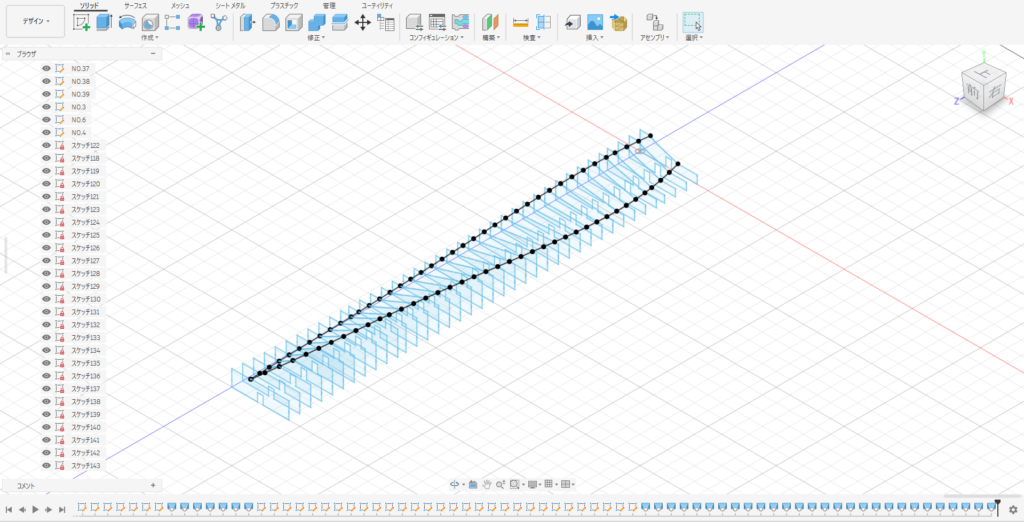
図1-⑦-1 各リブの前縁後縁をフィット点スプラインで結んであげた様子
⑧各リブをソリッドでロフトする。プロファイルは雌型DXFファイル、レールは各リブの前縁後縁を結んだ線。下の表示設定→表示スタイル→シェーディングに✓を入れてあげると隠線エッジが消えて綺麗になります。
⚠一つずつ繋げてあげないと上手く繋がらないので注意(例えばNo.1とNo.2同士、No.2とNo.3同士…)。

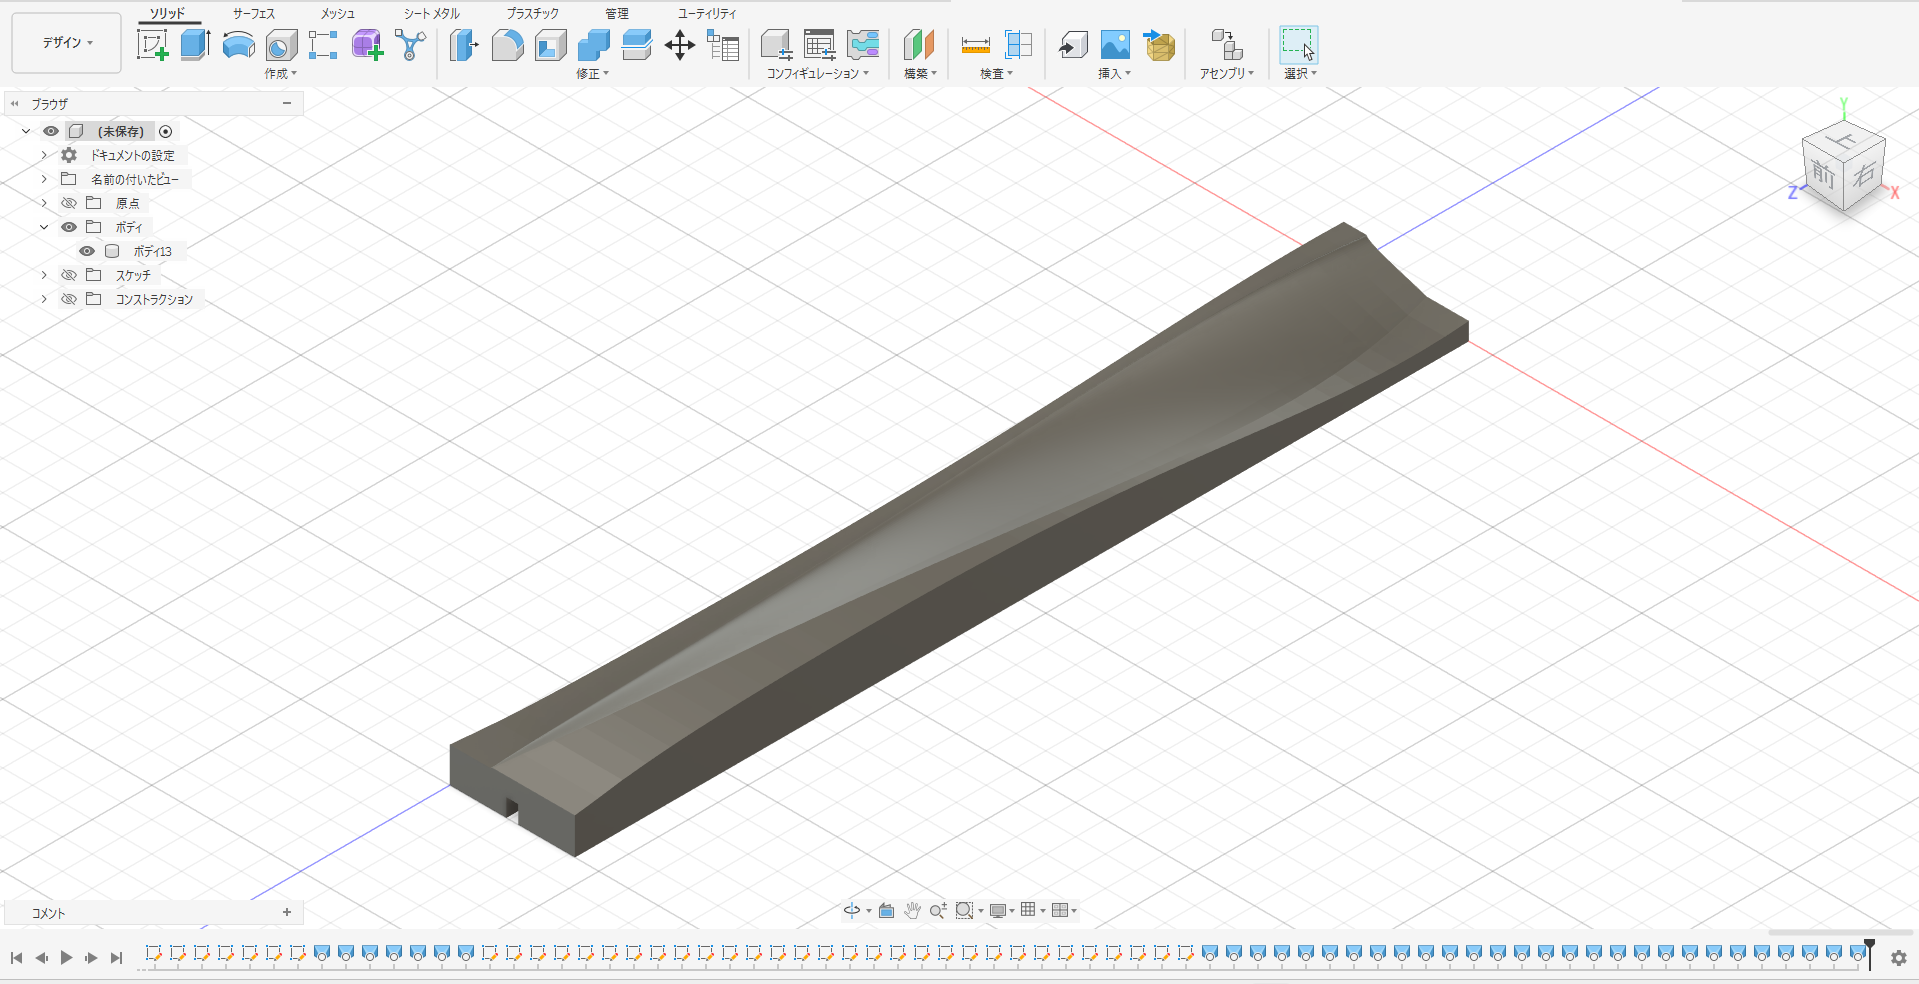
図1-⑧-1 カーボンプロペラ雌型全体像
⑨全体像から形になることが確認できたので、3DプリンターBambu Lab P1Sの造形範囲制限256mm×256mm×256mmに収まるように分割します。200mmぐらいで作るのがベストかな。そしたらカーボンプロペラ雌型設計完成!
⚠このままだと、内部がぎっしり詰まっていてフィラメントを多く使用してしまいます。Bambu Studio側の「強度」で次のように設定します。
0.16mm Optimal @BBL X1C
・壁面層数:6
・トップ面層数:6
・底面層数:5
・スパースインフィル充填密度:5%
・スパースインフィル充填パターン:ジャイロイド
これで外側と成形面だけをしっかり作り、Fusionでくり抜かなくてもフィラメント量を大幅に減らせます。設定後に「スライス」し、右上に表示される使用量・重量・印刷時間を確認しましょう。
2.カーボンプロペラ製作
用意するもの
・サカイオーベックス/開繊カーボンクロス SA-2203U/0.5㎡
・カーボンロービング・UD材 適量
・CFRPパイプ 内径15mm/600mm
・木村バルサ/バルサ材 1mm厚/0.25m2
・エポキシ樹脂 適量
・エポキシパテ 適量
・一液エポキシ接着剤(デナタイト) 適量
・ロックポリパテ 適量
・石膏 15㎏
・やすり
・PLAフィラメント 5~6㎏
製作
①ペラ型を3Dプリンターで印刷する
雌型は3Dプリンターで印刷を行う。一度にすべての型を印刷することはできないため、分割して印刷を行う。
②ペラ型の補強
出力したペラ型に対してそのまま真空引きの工程に入ると、型自体が潰れてしまう恐れがあるため、事前に補強を施す必要がある。ペラ型ブロックの端部にスチロールカッターで穴を開け、そこへ石膏を注入して充填する。内部構造(インフィル)にジャイロイドパターンを採用したのもポイントで、これは検討した形状の中で唯一、内部の空間がひとつながりになっており、石膏を隅々まで流し込みやすいという特性を持っていたためである。
③ペラ型の接着
養生テープで保護したアルミアングルの上にペラ型を並べ、エポキシ接着剤で接着していく。造形時に生じる熱ひずみの影響で、ペラ型ブロックの端面が必ずしも垂直に仕上がっているとは限らない。そこで、あらかじめペラ型にモデリングしておいた長手方向の溝を基準線として利用し、各ブロックの位置を揃えながら接着する。こうすることで、公差の積算を各区画ごとにリセットでき、全体として大きな誤差が蓄積するのを防げる。また、積層造形物は角の部分に樹脂が溜まりやすく、ブロックの平面精度が出にくい(結果としてペラの迎角がずれる要因になる)という問題もある。これを避けるため、接着前にブロックのエッジをやすりで削り、平面を出しておく。接着の過程でブロック同士の間に隙間が生じた場合は、ロックポリパテを用いて埋めて仕上げる。
④ペラ型の表面処理
ペラ型ブロックの接着が完了した後は、ブロック同士の隙間にロックポリパテやエポキシを盛り、表面を平滑に均していく。この際、カッターの刃をペラ型に対してほぼ垂直に立て、手前方向に引くように動かすと、継ぎ目を効率よくきれいに仕上げることができる。
⑤ペラ外皮の製作
①厚さ1mmのバルサ材を、ペラの形状よりひと回り小さめに切り出す。含侵不足を避けるため、できる限り継ぎ目を作らず、一枚のバルサ板からコアを仕上げることを目指す。ペラ試作時のバルサコア失敗例として、曲面に沿わせる都合でバルサを何枚も継ぎ足してコアを作り、その上にクロスを積層したところ、バルサの端部でエポキシが吸われてしまい、継ぎ目に沿って含侵不足の箇所が生じたチームがいた。継ぎ足しを行う場合は、斜め方向に継ぐなどの工夫が必要だと感じている。
②ケムリース(離型フィルム)を3度塗りしたペラ型の上に、エポキシを含侵させたクロスを繊維方向±45°で積層する。マスキングテープでバルサコアの位置を固定した後、さらに繊維方向45°のクロスをエポキシ含侵させて重ね、真空引きを行う。
③ 外皮を一度ペラ型から剥がして取り出し、カーボンロービング・UD材(一方向材)を長手方向に貼り付けたのち、再度真空引きを行う。UD材を貼る前には、表面を軽く荒らす処理をしておく。
⑥ペラ外皮の貼り合わせ
① 左右2枚のブレードが同じ質量になるよう、外皮のペアを組み合わせる。
② 外皮の内側に、
1.リブ→根元から均等に5枚のリブを配置する
2.ペラ桁→末端部で±45度、0度1plyの3plyになるように肉厚テーパー(根本は0度10plyぐらい)させて、片面にマイクログラス張ったバルサウェブを3cm程突っ込む
3.座屈対策のウェブ材→TriStellationは接着作業に不安があったため、ウェブ材には厚さ5mmの幅広ハードバルサを採用している。東京科学大学Meisterは2mmバルサを採用している。
を接着する。試作段階で大きくたわませてみて、座屈が発生しないことは確認したい。
③ 正圧面・負圧面それぞれの外皮をデナタイト貼り合わせて接着し、ペラ型に挟み込むことで形状を保持・固定する。
⑦表面処理
表面をラッカーで塗装したのち、紙やすりで研ぎ、最後にコンパウンドで磨いて仕上げる。